Электрод с отсыревшим покрытием варит плохо: влага при нагреве дуги превращается в пар и водород, а те уходят в шов порами, подрезами и холодными трещинами. Особенно чувствительны основные электроды — их покрытие тянет влагу из воздуха за считанные часы. Поэтому перед ответственной сваркой электроды прокаливают в сушильном шкафу, а до момента работы держат горячими. Разберём, при какой температуре и сколько, чем прокалка отличается от простой подсушки и что нельзя делать с покрытием.
Коротко
Прокалка электродов — это не сушка «до сухого», а прогрев покрытия до режима, указанного изготовителем: обычно рутиловые сушат при 70–150 °C, основные прокаливают при 250–420 °C по паспорту марки. Точную температуру и время берут с этикетки пачки, а не «на глаз». После прокалки электроды хранят в термопенале или в шкафу при 60–150 °C и достают по мере работы. Перегрев так же вреден, как и влага: сгоревшее покрытие крошится и теряет свойства.
Зачем вообще прокаливать
Покрытие электрода — это спрессованная обмазка, которая при сварке образует газовую защиту и шлак. В ней всегда есть связанная влага, а основные и целлюлозные типы вдобавок активно впитывают воду из воздуха. При зажигании дуги эта влага мгновенно разлагается, водород попадает в металл шва и делает его хрупким. Результат — поры, свищи, а на ответственных конструкциях холодные трещины, которые проявляются не сразу. Прокалка убирает лишнюю влагу из покрытия и возвращает электроду паспортные свойства. Для рядовых рутиловых электродов при сварке некритичных конструкций хватает лёгкой подсушки, а вот основные без прокалки к ответственному шву просто не допускают.
Обязательно ли прокаливать электроды перед сваркой?
Зависит от типа электрода и ответственности шва. Рутиловые электроды для бытовой сварки некритичных деталей часто варят прямо из сухой пачки, максимум слегка подсушивают. Основные электроды для ответственных конструкций прокаливают всегда: их покрытие быстро набирает влагу, а водород в шве недопустим. Целлюлозные — отдельный случай, их часто наоборот не пересушивают. Правило простое: смотрите этикетку. Если производитель указал режим прокалки, значит без неё гарантий по шву нет. Вскрытую пачку основных электродов, пролежавшую на воздухе несколько часов, перед ответственной работой прокаливают заново.
Температура и время по типам
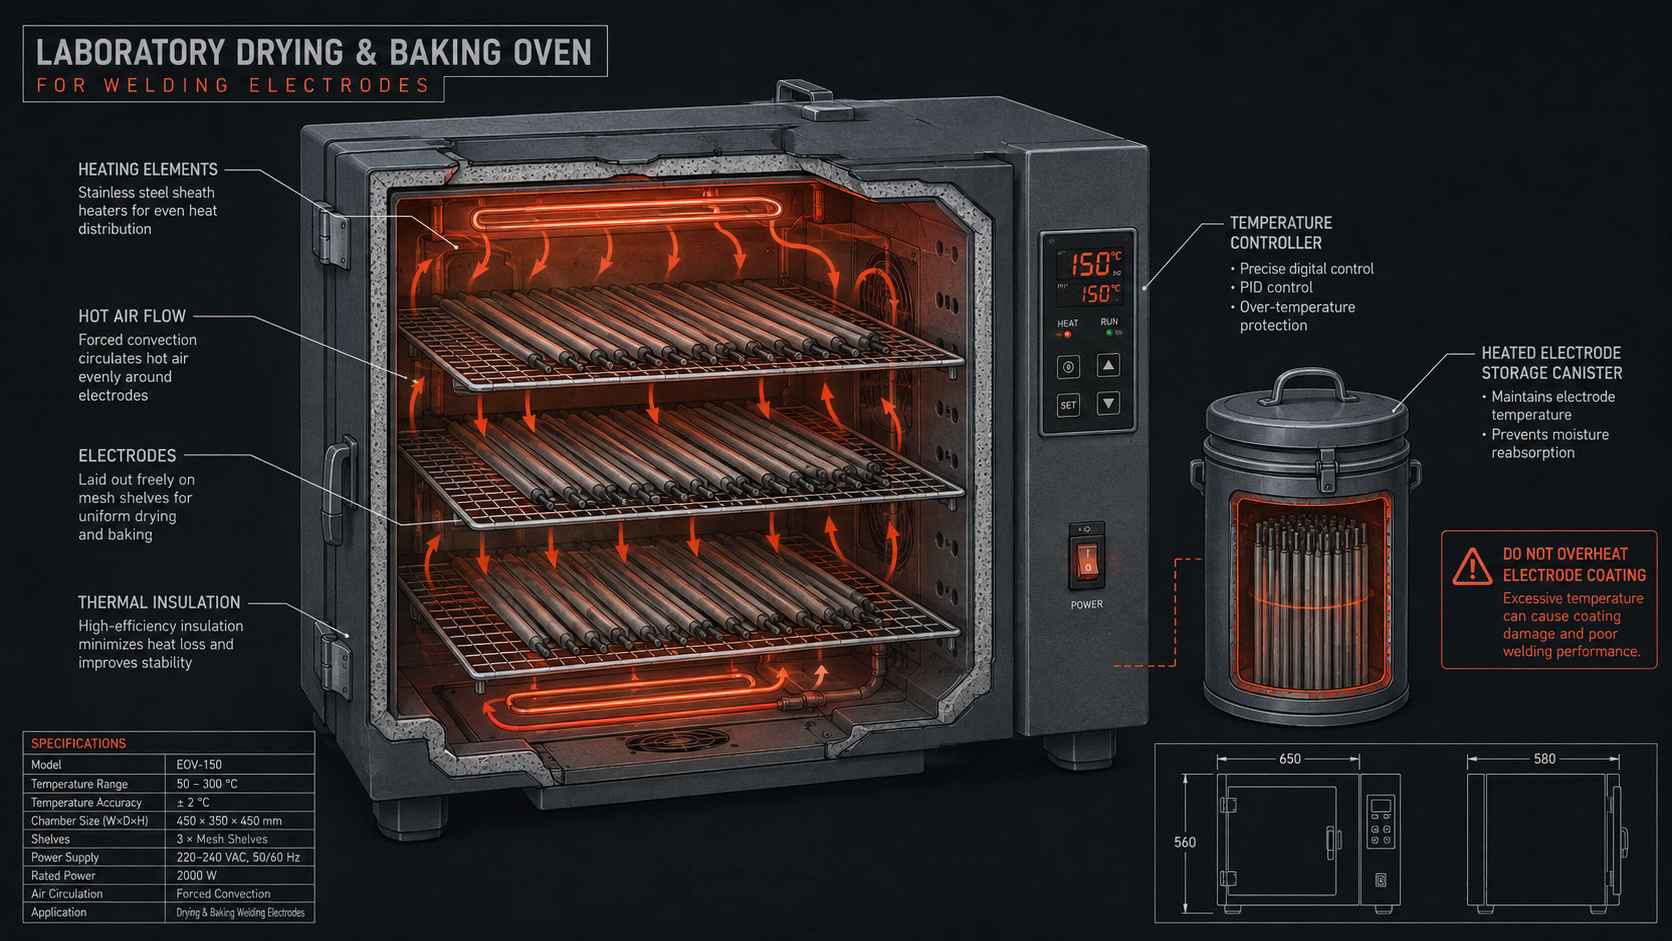
Единой цифры нет: режим зависит от типа покрытия и конкретной марки. Ориентиры такие. Рутиловые электроды подсушивают при 70–150 °C около часа — этого достаточно, чтобы убрать поверхностную влагу. Основные (с фтористо-кальциевым покрытием) прокаливают жёстче, при 250–420 °C, час-полтора: именно они дают водородное охрупчивание, если их не прокалить. Целлюлозные обычно не прокаливают выше 70–80 °C, иначе теряется газообразующая составляющая покрытия. Точные значения всегда стоят на пачке, и ими и руководствуются. Загружают электроды не навалом, а свободно, чтобы горячий воздух проходил между ними и прогрев был равномерным по всей длине стержня.
| Тип электрода | Температура | Время | Хранение горячим |
|---|---|---|---|
| Рутиловые (подсушка) | 70–150 °C | ~1 ч | по желанию |
| Основные | 250–420 °C | 1–1,5 ч | 60–150 °C |
| Целлюлозные | до 70–80 °C | краткая подсушка | не пересушивать |
| По паспорту марки | с этикетки | с этикетки | с этикетки |
Хранение до сварки и повторная прокалка
Прокалить мало — важно не дать электроду снова набрать влагу до момента работы. Прокалённые основные электроды перекладывают в термопенал или держат в шкафу при 60–150 °C и достают по нескольку штук под текущий шов. На открытом воздухе вскрытая пачка основных электродов теряет годность за несколько часов во влажную погоду. Если электроды пролежали открытыми, их прокаливают повторно, но не бесконечно: изготовители ограничивают число повторных прокалок, потому что покрытие постепенно деградирует от циклов нагрева. Отсыревшие электроды, у которых покрытие вздулось, потрескалось или отслаивается, прокалкой не спасти — их выбраковывают.
Перегрев портит покрытие не хуже влаги
Соблазн «прокалить погорячее и подольше» вреден. При превышении паспортной температуры выгорают органические компоненты обмазки и разлагаются карбонаты, покрытие становится рыхлым, крошится и осыпается со стержня. Такой электрод варит с нарушенной защитой дуги. Поэтому температуру держат по паспорту марки, а шкаф с точным терморегулятором и равномерным полем тут важнее, чем «на максимум».
Можно ли прокаливать электроды в бытовой духовке?
Для лёгкой подсушки рутиловых при 100–120 °C бытовая духовка иногда выручает, но у неё два минуса: разброс температуры по объёму и неточная шкала, особенно в нижнем диапазоне. Для основных электродов, где нужны стабильные 250–400 °C и равномерный прогрев по всей длине стержня, духовка не годится — реальная температура гуляет, и часть электродов недопрокалится, а часть перегреется. Для регулярной работы с ответственными швами берут сушильный шкаф или специальную печь для прокалки электродов с точным терморегулятором и равномерным полем. Разовую бытовую задачу духовка закроет, производственную — нет.
С электродами всё решает дисциплина: прокалить по паспорту марки, а не по интуиции, и не дать покрытию снова напитаться влагой до сварки. Рутиловым хватает подсушки, основным нужна полноценная прокалка и хранение в горячем виде. И главное — не перегревать: сгоревшая обмазка так же портит шов, как и сырая. Шкаф с точной температурой и ровным полем по камере тут не роскошь, а условие повторяемого результата.
Нужен шкаф под прокалку электродов?
Подберём модель с нужным верхним пределом температуры, точным терморегулятором и равномерным полем по камере под ваши марки электродов.
Частые вопросы
При какой температуре прокаливать сварочные электроды?
Зависит от типа покрытия и марки. Рутиловые подсушивают при 70–150 °C, основные прокаливают при 250–420 °C, целлюлозные не греют выше 70–80 °C. Точные значения указаны на этикетке пачки, и именно ими руководствуются. Универсальной цифры нет: недопрокалка оставит влагу, а перегрев сожжёт покрытие. Поэтому нужен шкаф с точным терморегулятором и равномерным прогревом по всей длине стержня.
Сколько времени прокаливать электроды?
Обычно от получаса до полутора часов на установившемся режиме, точное время берут с паспорта марки. Рутиловым для подсушки хватает около часа при умеренной температуре, основным нужно 1–1,5 часа при высокой. Отсчёт ведут от момента, когда камера вышла на заданную температуру, а не с холодного старта. Электроды раскладывают свободно, чтобы горячий воздух проходил между ними и прогрев был равномерным.
Чем прокалка отличается от подсушки электродов?
Подсушка — это мягкий прогрев при 70–150 °C, чтобы убрать поверхностную влагу с покрытия, применяется в основном к рутиловым электродам. Прокалка — более жёсткий режим при 250–420 °C для основных электродов, который удаляет связанную влагу и возвращает покрытию паспортные свойства. Подсушка снижает риск пор на некритичных швах, прокалка обязательна для ответственных конструкций, где недопустим водород в металле шва.
Сколько раз можно прокаливать одни и те же электроды?
Изготовители ограничивают число повторных прокалок, обычно несколькими циклами, потому что покрытие постепенно деградирует от многократного нагрева. Прокалять заново имеет смысл электроды, которые отсырели на воздухе, но сохранили целое покрытие. Если обмазка вздулась, потрескалась или осыпается, повторная прокалка не поможет — такие электроды выбраковывают. Точное допустимое число циклов указано в документации на марку.