ПА-6 при относительной влажности воздуха 50% набирает до 2,5–3% воды за пару суток на открытом складе, а лить его можно при влажности не выше 0,2%. Это разница в десять с лишним раз, и вся она превращается в брак: пузыри, серебристые разводы на поверхности, падение прочности из-за разрыва молекулярных цепей. Сушка гранул — не подготовительная формальность, а отдельная технологическая операция со своими температурой, временем и точкой росы.
Коротко
Гигроскопичные полимеры (ПА, ПЭТ, ПК, АБС в меньшей степени) впитывают влагу из воздуха, и её надо удалить до литья: ПА — около 80 °C, ПЭТ и ПК — 120–170 °C, АБС — 80–90 °C. Важна не только температура, но и точка росы осушенного воздуха и равномерность прогрева всей загрузки. Влага даёт пузыри, серебро и гидролиз с необратимой потерей прочности.
Почему полимеры вообще надо сушить
Гранулы выглядят сухими, но часть пластиков активно тянет влагу из воздуха. Это гигроскопичность: молекулы воды удерживаются либо на поверхности гранулы, либо связываются внутри полимера. Полиамид, ПЭТ, поликарбонат тянут воду внутрь, и просто обдуть их тёплым воздухом мало — влагу надо выгнать из объёма гранулы. Полистирол, полиэтилен, полипропилен почти не гигроскопичны, вода садится только снаружи, и им сушка нужна редко.
Проблема в том, что при нагреве в цилиндре литьевой машины до 240–290 °C эта вода мгновенно вскипает. Пар распирает расплав, и на детали появляются пузыри, вздутия, серебристые полосы — их так и называют, «серебро». Но косметика — полбеды. У ПА, ПЭТ и ПК горячая вода запускает гидролиз: она рвёт молекулярные цепи полимера прямо в расплаве. Деталь может выглядеть нормально, а прочность на разрыв у неё упала на 20–40%, и это уже не исправить. Сушка — единственный способ этого избежать, потому что удалить воду из готовой детали нельзя.
Гидролиз необратим — деталь не спасти
Пузырь или серебро на поверхности видно сразу, партию можно отбраковать и перелить. Гидролиз коварнее: он не всегда виден. ПЭТ и поликарбонат при литье из влажного сырья теряют молекулярную массу без явных внешних признаков — деталь блестит, размеры в допуске, а под нагрузкой трескается там, где сухая держала бы. Переплавить такой брак бесполезно: цепи уже порваны, повторный нагрев только добавит разрывов. Поэтому влажность сырья контролируют до литья, а не по внешнему виду отливок.
Температура и время по типам полимера
Единой температуры нет: каждый полимер сушат в своём окне. Слишком низкая — вода не выйдет за разумное время, слишком высокая — гранулы слипнутся, начнут желтеть или частично деструктировать ещё до литья. Ориентиры такие.
| Полимер | Температура | Время | Допустимая влажность до литья |
|---|---|---|---|
| ПА-6, ПА-66 (полиамид) | 80 °C | 4–8 ч | до 0,2% |
| ПЭТ (полиэтилентерефталат) | 150–170 °C | 4–6 ч | до 0,02% |
| ПК (поликарбонат) | 120 °C | 3–4 ч | до 0,02% |
| АБС | 80–90 °C | 2–4 ч | до 0,1% |
| ПММА (оргстекло) | 80–90 °C | 2–4 ч | до 0,05% |
| ПБТ | 120–130 °C | 3–4 ч | до 0,04% |
Обратите внимание на ПЭТ: его требования жёстче всех — влажность до 0,02% и высокая температура 150–170 °C. Причина в том, что ПЭТ сильнее прочих подвержен гидролизу, и даже сотые доли процента воды при 280 °C в цилиндре бьют по прочности. ПА-6, наоборот, лить можно при 0,2%, но воды он набирает больше, так что времени на сушку уходит не меньше. Время в таблице — для гранулы стандартного размера при загрузке в один-два слоя; толстый слой сохнет дольше, потому что прогревается изнутри медленнее.
Можно ли пересушить гранулы, если подержать их в шкафу подольше или погорячее?
Пересушить в смысле «убрать слишком много воды» нельзя — ниже равновесной влажности при данной температуре гранула не опустится. А вот испортить перегревом или лишним временем можно легко. Полиамид при 80 °C сохнет нормально, но если выставить 120 °C «чтобы быстрее», он начнёт окисляться на воздухе и желтеть, а поверхность гранул подплавится и слипнется в комок, который потом не подать в шнек. ПЭТ и ПБТ при завышенной температуре теряют часть молекулярной массы ещё в шкафу, до литья, — то есть вы получаете тот же гидролиз, только от воздуха и температуры, а не от воды. Слишком долгая выдержка при правильной температуре менее опасна, но для ПА и АБС длительный нагрев на воздухе тоже ведёт к пожелтению и потере ударной вязкости. Правильно — держать паспортную температуру и не превышать рекомендованное время больше чем в полтора раза. Если сушите с запасом на смену, для чувствительных полимеров лучше досушить свежую порцию, чем часами передерживать всю загрузку.
Точка росы, а не только температура
Тут кроется частая ошибка. Люди ставят гранулы в обычный сушильный шкаф на нужную температуру и удивляются, что ПЭТ всё равно даёт серебро. Дело в том, что для глубокой сушки гигроскопичных полимеров важна не только температура нагрева, но и сухость самого воздуха, которым сушат. Характеризуется она точкой росы — температурой, при которой воздух насыщается влагой. Чем ниже точка росы, тем суше воздух и тем активнее он вытягивает воду из гранул.
Обычная конвекция шкафа
Шкаф гоняет комнатный воздух с точкой росы около +10…+20 °C. Для ПА и АБС этого хватает: их требования по влажности мягче. Для ПЭТ и ПК — нет: воздух недостаточно сухой, чтобы опустить влажность гранул до 0,02%.
Осушенный воздух
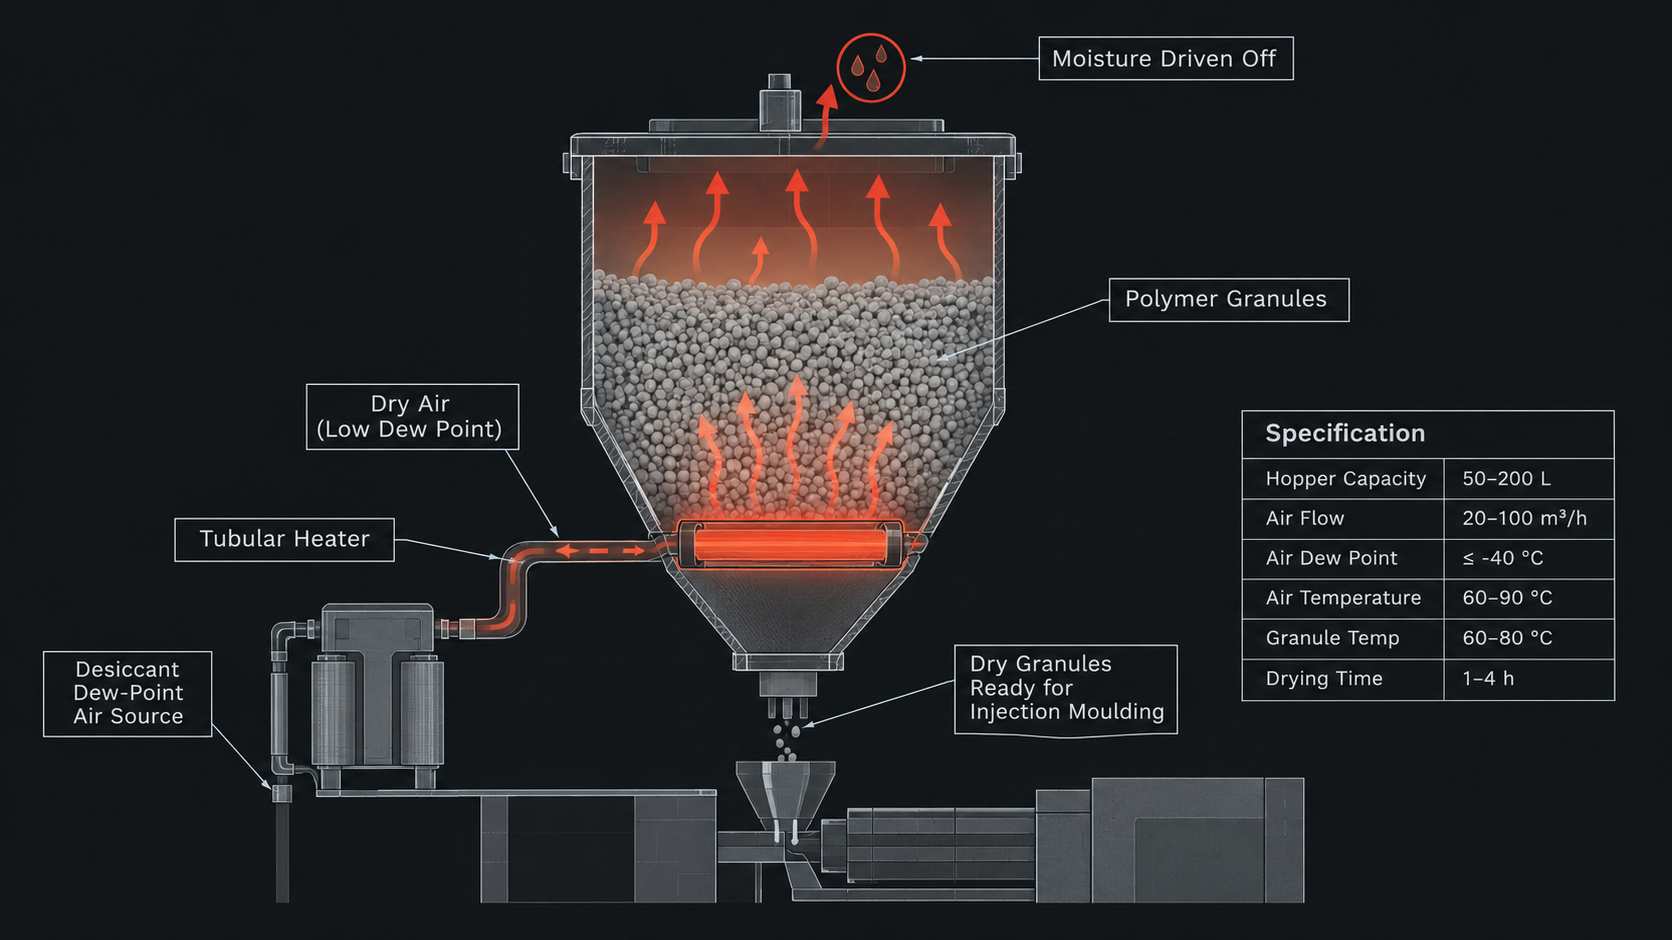
Для ПЭТ и ПК нужен воздух с точкой росы −40 °C и ниже. Такой сухой воздух дают адсорбционные осушители на цеолитах. Именно эта сухость, а не только 160 °C, вытягивает связанную воду из объёма гранулы.
Замкнутый контур
Бункерные сушилки гоняют один и тот же осушенный воздух по кругу: нагрел, продул через гранулы, осушил, снова нагрел. Так поддерживается стабильно низкая точка росы весь цикл, а не только в начале.
Открытый шкаф на смену
Шкаф с открытой заслонкой сбрасывает влажный воздух наружу и подсасывает комнатный. Для малогигроскопичных полимеров годится, для ПЭТ — компромисс: точка росы плавает вслед за влажностью в цехе.
Бункерная или шкафная сушилка — зависит от полимера и объёма
Шкафная сушилка проще: противни или лотки с гранулами, конвекция, термостат. Она подходит для полиамида, АБС, ПММА и небольших партий, где точка росы комнатного воздуха уже достаточна. Бункерная сушилка с адсорбционным осушителем нужна там, где требуется точка росы −40 °C: ПЭТ, ПК, ПБТ в серийном производстве. Бункер ставят прямо над загрузочной горловиной машины, чтобы сухие гранулы не успели набрать влагу по дороге от шкафа к бункеру — а это происходит за минуты, если полимер гигроскопичный. Для лаборатории, мелкой серии и ремонтного литья шкаф с равномерным нагревом закрывает большинство задач, кроме самых требовательных по влажности.
Роль равномерного нагрева
Даже с правильной температурой и сухим воздухом сушка провалится, если греет неравномерно. Гранулы у ТЭНа получат свои 80 °C и высохнут, а в центре загрузки останется 55–60 °C — там вода не уйдёт за отведённое время. На выходе смесь сухих и влажных гранул, и на литье это даёт нестабильный брак: одна отливка чистая, следующая с серебром, потому что в шнек попала непросохшая порция.
- Разница по камере в пределах допуска. Для сушки полимеров перепад по загрузке не должен превышать нескольких градусов, иначе часть гранул недосохнет.
- Принудительная конвекция. Вентилятор гоняет нагретый воздух через всю загрузку, а не даёт ему стоять слоями — без обдува центр прогревается вдвое дольше.
- Тонкий слой или перемешивание. Толстый слой гранул на противне прогревается изнутри медленно; лоток на один-два слоя сохнет ровнее и быстрее.
- Датчик в зоне загрузки. Термостат меряет температуру там, где лежат гранулы, а не у стенки рядом с нагревателем.
- Стабильная уставка. Скачки температуры выше паспортной желтят полиамид и деструктируют ПЭТ прямо в шкафу.
Как понять, что гранулы досохли, если влагомера под рукой нет?
Точный ответ даёт только измерение остаточной влажности — влагомер по методу Карла Фишера или гравиметрический анализатор, которые сушат навеску и считают потерю массы. Без прибора остаётся косвенный контроль. Первый способ — по времени и температуре из паспорта марки: выдержали положенные часы при нужной температуре с достаточной сухостью воздуха — считаем сухим. Это работает, если вы уверены в равномерности нагрева и знаете исходную влажность. Второй способ — пробное литьё: делаете несколько отливок и смотрите на серебро, пузыри, мутность. Чистая поверхность без разводов косвенно говорит, что грубой влаги нет, но гидролиз этот тест не поймает — прочность мог просесть без видимых дефектов. Для ПА и АБС визуального контроля часто достаточно. Для ПЭТ и ПК полагаться на глаз рискованно: там нужен именно влагомер, потому что критичная влажность 0,02% никак не проявляется внешне, пока деталь не начнёт трескаться под нагрузкой. Если производство серьёзное, влагомер окупается быстро на одной непойманной партии брака.
Нужен сушильный шкаф под полимерные гранулы?
Подберём шкаф с равномерным нагревом и принудительной конвекцией под ваши полимеры и объёмы: температура до 170 °C для ПЭТ и ПК, точный термостат, датчик в зоне загрузки. Считаем режим под конкретную марку сырья.
Частые вопросы
Какие полимеры обязательно сушить, а какие можно лить без сушки?
Сушить обязательно гигроскопичные полимеры, которые тянут воду внутрь гранулы: полиамид (ПА-6, ПА-66), ПЭТ, поликарбонат, ПБТ, ПММА, в меньшей степени АБС. Они дают брак и гидролиз при литье из влажного сырья. Полиэтилен, полипропилен, полистирол почти не гигроскопичны — вода садится только на поверхность, и обычно достаточно, чтобы гранулы полежали в сухом помещении. Но если такое сырьё хранилось на холодном складе и покрылось конденсатом, короткая подсушка при 60–70 °C не помешает и ему.
Что будет, если лить ПЭТ или поликарбонат без сушки?
Прежде всего запустится гидролиз: горячая вода при 270–290 °C в цилиндре рвёт молекулярные цепи полимера. Деталь может выглядеть нормально, но прочность на разрыв и ударная вязкость у неё падают на десятки процентов, и это необратимо — переплавка не спасёт, цепи уже порваны. Плюс видимый брак: серебристые разводы, пузыри, мутность, вздутия на поверхности. Для ПЭТ и ПК допустимая влажность до литья — сотые доли процента, поэтому эти полимеры сушат осушенным воздухом с точкой росы −40 °C, а не просто тёплым воздухом шкафа.
Почему для одних полимеров хватает шкафа, а для других нужна бункерная сушилка?
Разница в требованиях к сухости воздуха. Полиамиду, АБС, ПММА достаточно точки росы комнатного воздуха плюс нагрев — их можно сушить в обычном сушильном шкафу с конвекцией. ПЭТ, поликарбонат, ПБТ требуют воздуха с точкой росы −40 °C и ниже, чтобы вытянуть связанную влагу до сотых долей процента. Такой сухой воздух даёт только адсорбционный осушитель в бункерной сушилке с замкнутым контуром. Плюс бункер ставят над горловиной машины, чтобы гранулы не набрали влагу по дороге. Для лаборатории и мелкой серии шкаф закрывает почти всё, кроме самых требовательных полимеров.
Влияет ли размер гранулы и толщина слоя на время сушки?
Да, напрямую. Влага выходит из объёма гранулы, а не только с поверхности, поэтому крупная гранула сохнет дольше мелкой — путь для воды длиннее. Толстый слой на противне прогревается изнутри медленно: снаружи уже 80 °C, а в центре ещё 55–60 °C, и там вода не уходит. Поэтому гранулы раскладывают тонким слоем в один-два ряда или используют принудительную конвекцию, которая гонит нагретый воздух через всю загрузку. Табличное время сушки указывают для стандартной гранулы при нормальной загрузке — толстый слой требует пропорционально больше.