Универсального ответа «прокаливать час при двухстах» нет: рутиловому электроду хватит щадящей сушки при 120–180 °C, а основному УОНИ нужны 250–450 °C по паспорту марки. Ошибка в режиме в любую сторону — либо влага останется в покрытии, либо покрытие деградирует от перегрева.
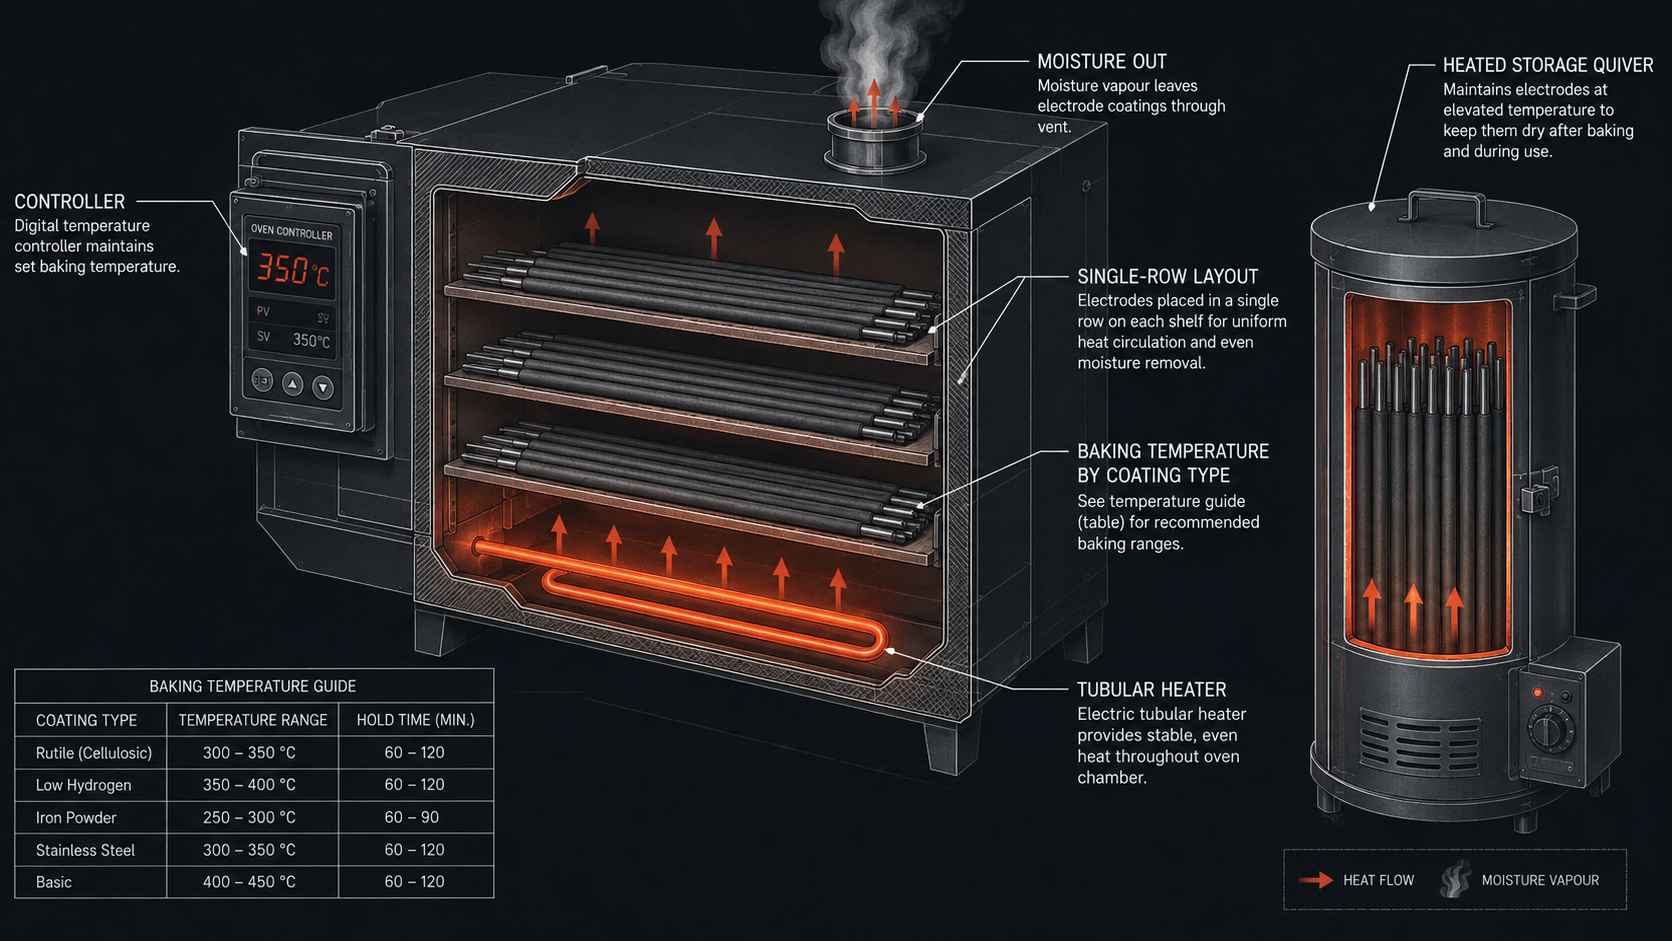
Режим диктует покрытие, а не диаметр
Сварочные электроды прокаливают, чтобы убрать из покрытия влагу. Влага при сварке разлагается, водород уходит в металл шва, и результат — поры и водородные трещины, которые проявляются иногда спустя часы после сварки. Но режим сушки задаёт не диаметр и не производитель, а тип покрытия. Рутиловые электроды (типа АНО, МР) переносят влагу мягче и требуют лишь щадящей сушки: ориентировочно 120–180 °C в течение получаса-часа. Основные, низководородистые (УОНИ, ЛБ) чувствительны к влаге и требуют настоящей прокалки при 250–450 °C в течение одного-двух часов.
Важная оговорка: точный режим всегда берут по паспорту конкретной марки. Цифры выше — это диапазон, а не назначение. Превышать паспортную температуру нельзя: при перегреве органические и минеральные компоненты покрытия деградируют, обмазка теряет свойства, начинает осыпаться, и электрод портится безвозвратно. Так что прокалка — это не «чем жарче, тем суше», а строго нормированная операция.
| Тип покрытия | Примеры марок | Температура | Время |
|---|---|---|---|
| Рутиловое | АНО, МР | 120–180 °C | 0,5–1 ч |
| Основное, низководородистое | УОНИ, ЛБ | 250–450 °C | 1–2 ч |
Перегрев губит покрытие
Соблазн «прокалить пожёстче, чтобы наверняка» приводит к обратному результату. Каждая марка рассчитана на свой температурный потолок, и превышение его разрушает связку покрытия. Обмазка при перегреве трескается, отслаивается и осыпается с прутка, оголяя стержень, — таким электродом уже не сваришь качественный шов, даже если влага из него ушла. Поэтому в шкафу выставляют паспортную температуру марки, а не максимум, до которого дотягивает прибор. Отдельно следят за реальной температурой в камере, а не за цифрой на лимбе: если термостат врёт на несколько десятков градусов вверх, паспортный режим превращается в перегрев без ведома сварщика. Проверить это стоит контрольным термометром хотя бы раз, особенно на старом прокалочном шкафу.
Холодную партию — ступенчато
Толстые электроды больших диаметров нельзя закладывать сразу на максимум холодными. Резкий нагрев толстого покрытия создаёт перепад температур между поверхностью и стержнем, покрытие расширяется неравномерно и растрескивается. Правильнее прогревать ступенчато: заложить в тёплый или умеренно нагретый шкаф, дать выйти на промежуточную температуру, затем поднять до рабочей прокалочной. Тонкие электроды малых диаметров менее капризны, но и им ступень не повредит.
- Определить тип покрытия и найти паспортный режим марки
- Разложить электроды тонким слоем в один ряд, не навалом
- Толстые диаметры вводить в режим ступенчато, не сразу на максимум
- Выдержать паспортное время при рабочей температуре
- Переложить горячими в термопенал или герметичную тару
Раскладка и хранение после прокалки
Прогрев зависит и от того, как электроды лежат. Тонкий слой в один ряд прогревается равномернее навала: в куче внешние прутки экранируют внутренние, и середина партии не добирает температуру за отведённое время. Разложить электроды по полке в один-два ряда — простой способ гарантировать, что прокалились все, а не только верхние.
Прокалка не имеет смысла без правильного хранения. Основные электроды после шкафа набирают влагу из воздуха обратно за считанные часы, если оставить их на столе в цеху. Поэтому прокалённые прутки хранят горячими в термопенале или в герметичной таре при повышенной температуре, откуда сварщик берёт их по мере расхода. Повторную прокалку основных электродов допускают, но ограниченное число раз — каждый цикл нагрева понемногу истощает покрытие, и после нескольких прокалок марка перестаёт держать паспортные характеристики.
Почему нельзя закладывать толстые холодные электроды сразу на максимум?
Из-за термического удара по покрытию. Обмазка толстого электрода — это относительно толстый слой минерально-органической массы на стальном стержне. При резком нагреве до 400 °C поверхность покрытия расширяется быстрее, чем прогревается его толща и стержень внутри. Возникает перепад температур, покрытие расширяется неравномерно, в нём появляются внутренние напряжения — и оно растрескивается, а местами отслаивается от прутка. Электрод с треснувшей обмазкой уже негоден: при сварке покрытие будет отваливаться кусками, оголяя стержень, дуга станет нестабильной, а защита шва — неполной. Чтобы этого избежать, толстые диаметры вводят в режим ступенчато: сначала умеренная температура, чтобы покрытие прогрелось насквозь без перепада, затем подъём до рабочей прокалочной. Тонкие электроды прогреваются насквозь быстро, и для них риск меньше, но принцип плавного нагрева работает и там.
Сколько раз можно повторно прокаливать основные электроды?
Ограниченное число раз, и точную цифру задаёт производитель марки в паспорте. Каждый цикл прокалки при 250–450 °C понемногу выжигает и разрушает компоненты покрытия — связующие, газообразующие и легирующие добавки постепенно теряют активность. После нескольких повторных прокалок обмазка становится хрупкой, начинает осыпаться, а шов уже не получает нужной защиты и легирования: растёт риск пор и снижается прочность. Поэтому повторную прокалку рассматривают как способ спасти отсыревшую, но не испорченную партию, а не как штатную многоразовую операцию. Практичнее не доводить до многократной прокалки: сразу после первой прокалки хранить электроды в термопенале или герметичной таре, чтобы они не набирали влагу и не требовали повторного цикла. Если пруток уже прошёл прокалку несколько раз, покрытие потрескалось или осыпается — такой электрод лучше не использовать на ответственных швах.
Подберём прокалочный или сушильный шкаф под электроды
Скажите марки и объёмы электродов, которые прокаливаете, — подберём камеру с нужным потолком температуры, равномерным полем и режимом под основные и рутиловые покрытия.
Частые вопросы
Зачем вообще прокаливать электроды перед сваркой?
Чтобы убрать влагу из покрытия. Влага при сварке разлагается, водород попадает в металл шва и вызывает поры и водородные трещины, иногда с задержкой в несколько часов. Прокалка удаляет влагу и делает шов плотным и без дефектов.
Чем режим для рутиловых отличается от основных?
Рутиловым (АНО, МР) хватает щадящей сушки при 120–180 °C в течение получаса-часа. Основным низководородистым (УОНИ, ЛБ) нужна прокалка при 250–450 °C один-два часа. Точные цифры для конкретной марки всегда берут из паспорта.
Что будет, если превысить паспортную температуру?
Покрытие деградирует. Связующие и активные компоненты обмазки разрушаются, покрытие трескается, отслаивается и осыпается с прутка. Такой электрод негоден, даже если влага из него ушла. Поэтому выставляют паспортный режим, а не максимум прибора.
Как хранить электроды после прокалки?
Горячими в термопенале или в герметичной таре при повышенной температуре. Основные электроды, оставленные на открытом воздухе, набирают влагу обратно за считанные часы, и прокалка теряет смысл. Из пенала сварщик берёт прутки по мере расхода.